



By Mike Chen, Director de Producció | Més de 12 anys en la fabricació de cautxú |LinkedIn
Conclusions clau
- Un sol barril XCJ-G600 cicla un lot de 15 kg cada 20-40 segons; ja hi ha més de 1.300 cicles rics en dades per torn de 8 hores disponibles per a la captura d'IoT.
- Les unitats de desbarbament criogènic funcionen a temperatures de fins a -150 °C amb velocitats de corrons de 20 a 70 RPM, i el registre d'ambdues variables exposa directament els residus de nitrogen i la deriva de l'aïllament.
- Com que les màquines connectades revelen la desviació del procés aviat, el manteniment predictiu normalment converteix les aturades no planificades en intervencions programades de menys de 30 minuts (valors típics dels projectes dels nostres clients).
- La modernització és millor que la substitució: els equips accionats per inversors com el XCJ-G600 de 7,5 kW normalment es poden connectar amb sensors i una passarel·la perimetral en lloc d'una nova compra.
La majoria dels fabricants amb què treballem ja tenen equips de desbastat intel·ligents a nivell de màquina i completament silenciosos a nivell de fàbrica. El controlador coneix la velocitat del corró; l'operador coneix el pes del lot; l'equip de qualitat coneix la taxa de rebuig, però ningú connecta els tres. Aquesta desconnexió és exactament el que els projectes d'IA i IoT estan dissenyats per solucionar.
Aquest article explica què significa realment la integració en un context de deflashing, quins punts de dades val la pena connectar primer i una guia per etapes que funciona per a plantes de cautxú petites i mitjanes en lloc de fàbriques intel·ligents a hiperescala.
Què signifiquen realment la IA i la IoT en un context de deflashing?
L'Internet de les Coses (IoT) és la pràctica de connectar equips industrials a una xarxa perquè les seves dades operatives es puguin recopilar, emmagatzemar i revisar; la intel·ligència artificial (IA) és la capa de programari que troba patrons en aquestes dades i recomana o executa decisions.En el desflashing, els dos funcionen com una parella: la IoT proporciona el senyal en brut i la IA converteix el senyal en acció: alentir un corró, marcar una corretja desgastada o posar en quarantena un lot sospitós abans que s'enviï.
Ajuda pensar en una màquina de desbarbar com una font de dades primer i una eina de desbarbar després. Cada cicle de desbarbar mecànic i cada execució criogènica per sota de -120 °C produeix una empremta digital rastrejable de velocitat, temps, temperatura i càrrega. Un cop emmagatzemades aquestes empremtes digitals, les preguntes que abans requerien que un enginyer de processos estigués dret al barril durant un torn complet (quan van començar a augmentar els temps de cicle?) es converteixen en una consulta de deu segons al tauler de control.
Quins punts de dades de descàrrega val la pena connectar primer?
Comenceu amb les quatre variables que ja decideixen la qualitat del desbarbat: temps de cicle, velocitat del corró, temperatura del procés i càrrega del lot.Existeixen a totes les màquines, canvien quan alguna cosa va malament i es corresponen directament amb els resultats del producte. La taula següent relaciona cada variable amb valors reals de l'equip i l'optimització que permet.
| Punt de dades | Valor típic de l'equip | Què fa la IA amb això |
|---|---|---|
| Temps de cicle | 20–40 s per lot (XCJ-G600, càrrega de 15 kg) | Detecta la deriva que indica el desgast de la fulla o la fatiga de l'accionament abans que la qualitat disminueixi |
| Velocitat del corró | 20–70 RPM (unitat de desbarbat criogènic) | Correlaciona la configuració de velocitat amb l'acabat superficial per recomanar les millors RPM per compost |
| Temperatura del procés | Fins a −150 °C màxim | Marca les pèrdues d'aïllament i l'ús excessiu de nitrogen visibles només a les corbes de refrigeració registrades |
| Càrrega per lots | Corró de 80 L, aproximadament 15–20 kg | Identifica la subcàrrega que malgasta cicles i la sobrecàrrega que augmenta les taxes de rebuig |
Valors de l'equipament obtinguts dePàgina del producte XCJ-G600i elEspecificacions de la màquina de desbarbar criogènica amb nitrogen líquid.
Com que la fragilització criogènica és una cursa entre la temperatura i el temps, les corbes de refredament registrades són el conjunt de dades més valuós en una línia criogènica.Una cursa que arriba a la fragilització objectiu en 5 minuts en comptes de 8 ha estalviat un 37% del seu cicle, un estalvi invisible en un cronòmetre però evident a les dades.
Com canvia el manteniment predictiu l'economia de la deflashing?
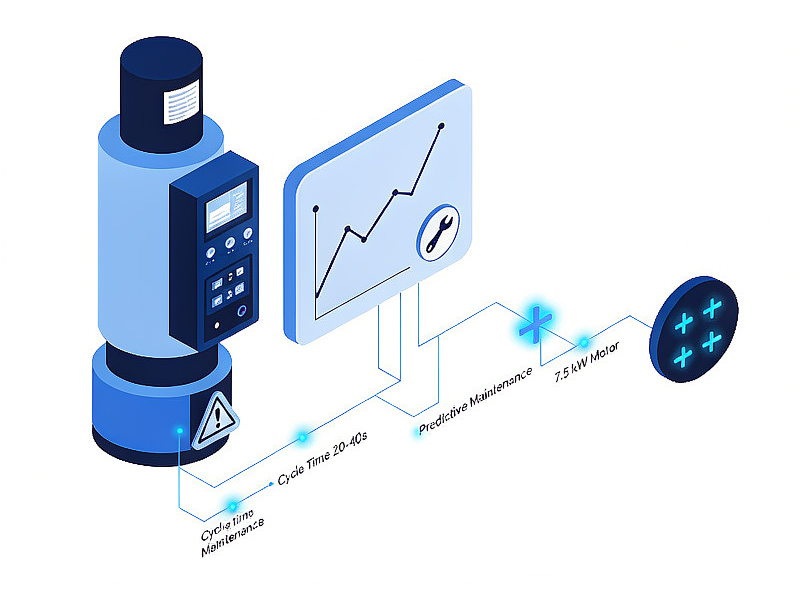
El manteniment predictiu utilitza dades de tendències (temps de cicle creixents, fluctuacions del corrent del motor, inestabilitat de la temperatura) per programar el servei abans que un component falli, en lloc de després.La diferència econòmica és evident: un motor d'accionament avariat a mig torn atura la línia, altera el calendari i pot descartar un lot complet en procés, mentre que un intercanvi planificat identificat dues setmanes abans es produeix entre torns.
Segons la nostra experiència en el suport a línies de desmuntatge a les plantes dels clients, la monitorització connectada normalment detecta de tres a cinc desviacions de procés accionables per trimestre en una sola màquina (la més freqüent és una extensió gradual del temps de cicle i un refredament criogènic inconsistent), i cadascuna es pot solucionar en una finestra programada de menys de 30 minuts (valors típics dels projectes dels nostres clients; les xifres exactes varien segons la barreja de compostos i el patró de torns).Com que l'inversor de 7,5 kW d'una màquina com l'XCJ-G600 ja informa digitalment de la càrrega del motor, el cost inicial per a aquest nivell de monitorització és una passarel·la i una configuració, no maquinari nou.
També hi ha un angle de compliment. Plantes certificades perISO 9001se'ls demana que demostrin una millora contínua; un registre de dades dels paràmetres de la màquina per lot és una de les proves més netes que un auditor acceptarà.
On encaixa la visió artificial en el bucle de qualitat?
La visió artificial tanca el bucle que les dades dels sensors deixen obert: les càmeres inspeccionen les peces desflashades i la capa d'IA rastreja cada peça rebutjada fins al cicle, la velocitat i la temperatura exactes que la van produir.Això converteix el control de qualitat d'una activitat de visió posterior en una entrada de direcció.
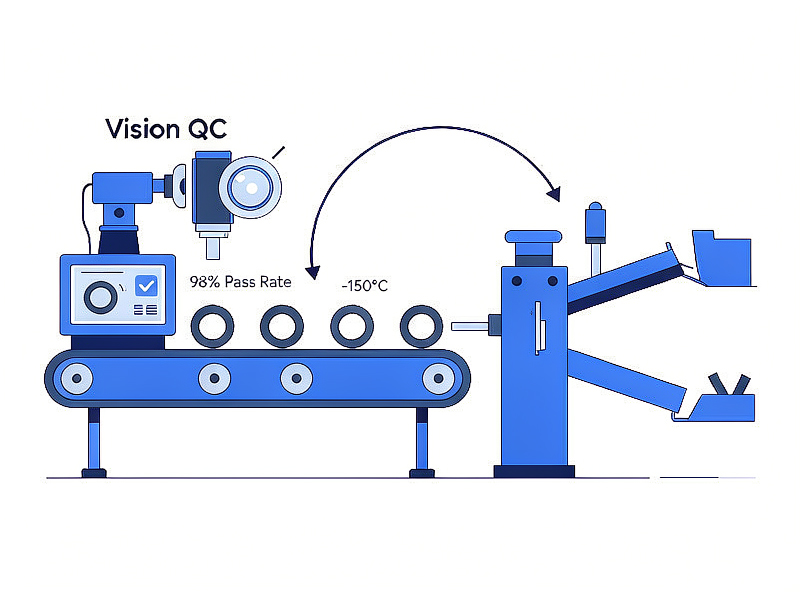
La cadena pràctica té aquest aspecte: les peces surten del canó de desbarbat, passen per una comprovació visual que marca el desbarbat residual i les peces netes continuen.màquina separadora de gomaque separa el bon producte dels residus de retalls. Quan el sistema de visió registra un clúster de rebuig, la IA compara les marques de temps amb les dades del barril i respon a la pregunta important: era un compost deficient, una velocitat de corró incorrecta o un lot que superava les especificacions en 2 kg?
Les línies criogèniques són les que més beneficien d'aquest emparellament. El desbarbat criogènic aconsegueix taxes de superació del producte acabat superiors al 98% quan els paràmetres són estables, de manera que fins i tot una petita desviació registrada (una corba de refredament 10 °C més calenta que la línia base) val la pena detectar-la abans que costi tres punts de rendiment.
Com és una guia d'integració realista?
L'enfocament viable per a la majoria de plantes de cautxú és de tres fases: connectar, analitzar i després optimitzar, en aquest ordre, en una màquina abans de tota la línia.Intentar automatitzar les decisions abans que les dades existeixin és el mode de fallada més comú que veiem en els projectes de la Indústria 4.0.
- Connecteu una màquina i defineu la línia de base.Instal·leu una passarel·la perimetral en una única unitat de descàrrega (la més nova i més accionada per inversor) i registreu el temps de cicle, la velocitat, la temperatura i la càrrega durant 60 dies sense canviar res, de manera que es mesuri la "normalitat" en lloc de suposar-la.
- Analitzar en funció dels resultats de qualitat.Fusioneu les dades de la màquina amb els registres de rebuig de la inspecció i deixeu que la capa d'IA (o un bon full de càlcul, sincerament) busqui correlacions entre la deriva dels paràmetres i els esdeveniments de qualitat.
- Optimitzeu amb alertes de bucle tancat.Establiu llindars d'alerta des de la línia de base, envieu-los als telèfons dels operadors o al tauler de control de la planta i només aleshores considereu la correcció automàtica dels paràmetres, el pas que requereix més governança i menys urgència.
Comença amb la màquina que més mal fa
No comencis amb la teva màquina més nova. Comença amb la que causa més hores extres, més repeticions de treball o les converses amb els clients més incòmodes: és on les dades connectades s'amortitzen més ràpidament.
Quines són les limitacions honestes?
La IA i la IoT no solucionaran un procés inestable, un barril desgastat o un motlle mal especificat, sinó que simplement informaran d'aquests problemes de manera més ràpida i precisa.La integració amplifica el bon control de processos; no el substitueix.
Dues precaucions més derivades de la nostra experiència en projectes. En primer lloc, les petites tirades de compostos generen dades poc precises: un model d'IA entrenat en 300 cicles d'una mida de junta tòrica no es transferirà de manera neta a una família de 40 peces de tirada curta, per la qual cosa les expectatives s'han d'establir per combinació de productes. En segon lloc, la connectivitat té una superfície de seguretat: orientació com ara els recursos de ciberseguretat de fabricació publicats perNISTval la pena llegir-ho abans que es posi en marxa una passarel·la.Com que una cel·la de desflashing rarament està dissenyada per connectar-se a Internet, una xarxa de fàbrica correctament segmentada manté el risc afegit modest, però "modest" no és "zero" i s'hauria de preveure en el pressupost.
Conclusió: connecteu les dades que ja teniu
El desbarbat de cautxú és inusualment adequat per a la integració de la IA i la IoT, per una senzilla raó: les màquines ja funcionen amb variables quantificables i controlades amb precisió. Un lot de 15 kg, un cicle de 20 a 40 segons, un sostre de -150 °C, un rang de corrons de 20 a 70 RPM: aquests són punts de dades que esperen ser recollits, i cadascun d'ells conté informació de qualitat.
Si esteu planificant la propera inversió en equipament, trieu màquines els controladors de les quals exposin aquestes dades de manera neta. Exploreu elgamma completa de màquines de desbarbar cautxúde Xiamen Xingchangjia o envieu-nos els vostres dibuixos de peces i el resultat objectiu: el nostre equip d'enginyeria us proposarà una configuració de descàrrega amb opcions de connectivitat que s'adaptin al nivell d'automatització de la vostra planta.
Informació sobre equips relacionats
•Màquina de desbarbar goma supermodel XCJ-G600— Canó de 600 mm, accionament inversor de 7,5 kW, cicles de 20–40 s.
•Màquina de desbarbat criogènica amb nitrogen líquid— Classificació de −150 °C, corró de 20–70 RPM, cicles inferiors a 8 minuts.
•Màquina separadora de goma— classificació automatitzada de peces desbarbades i residus de retalls per a un control de qualitat en circuit tancat.
•Categoria de màquines de desbarbar goma— gamma completa de productes amb especificacions.
Preguntes freqüents: IA i IoT en el desbarbat de cautxú
Xiamen Xingchangjia Equipament d'automatització no estàndard Co., Ltd.
Floor1, Building 13, Huli Industrial Park, Meixidao, Tongan, Xiamen Xia
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publicat: setembre de 2026 | Última verificació: setembre de 2026
Data de publicació: 08 de setembre de 2026